Гидроабразивная обработка, иначе называемая жидкостным притирочным шлифованием, применяется для обработки сложных фасонных поверхностей: лопаток турбин, лопастей воздушных винтов и отверстий любой формы; кроме того, она используется для снятия заусенцев. Сущность процесса заключается в воздействии на обрабатываемую поверхность под определенным углом мощной струи жидкости с абразивом, распыляемой сжатым воздухом. При ударе абразивных частиц происходит съем металла с обрабатываемой поверхности, улучшающий чистоту поверхности до 8г10го классов; помимо этого, происходит упрочнение материала на глубину до 50 мкм; при этом твердость возрастает на 15—20%. Получаемая поверхность вследствие равномерного распределения микроскопических впадин лучше удерживает смазку.
 Процесс обработки заключается в том, что суспензию, состоящую из жидкости и абразива (весовое соотношение 1:1), непрерывно размешиваемую в мешалке, под действием сжатого воздуха, поступающего в форсунку, подают на обрабатываемую поверхность. Для деталей инструмент; подвижность ему может придаваться и в боковом направлении посредством продольных разрезов ленты. Абразивная лента приклеивается к основе только в точках расположения складок. В качестве материала для изготовления лент служит ткань, которая пропитывается для удержания абразива связующим, например каучуковым латексом.
Подвод воздуха сталей 38ХА и ЭИ69 съем металла толщиной 0,2 мм с площади 100 см2 производится за 4 мин. Наибольший съем металла происходит при применении более крупного абразива с углом встречи струи с поверхностью 45°.
Подобные установки используют и для чистовой обработки глубоких отверстий; в этом случае абразивную суспензию подают из сопла, имеющего вращательное и поступательное движения относительно заготовки. Наиболее эффективна суспензия следующего состава: вода 64,6 кг, электрокорунд 33,0 кг, сода 2,0, нитрид натрия 0,4 сг; соотношение по весу между расходом воздуха и рабочей жидкости 1:1. Жидкость подают в форсунку под давлением 0,8—1,0 атм давление воздуха 4,5 атм.
При обработке отверстий диаметром 35—45 мм использование абразива зернистостью 180 дает чисто ту поверхности 8го класса, зернистостью 280 —9го класса. Аналогичные устройства применяют за рубежом для резки особо твердых хрупких материалов воздушно-абразивной средой. Обработка ведется путем подачи струи через тонкое прецизионное сопло, изготовленное из материала на основе карбида вольфрама. Смешивание абразивных частиц происходит в потоке сухого инертного газа. Этим методом можно резать без трещин и осколков тонкое стекло толщиной 0,025 мм, рубин, сапфир, слюду и даже алмаз, а также полупроводники — теллурид висмута, свинец, германий. Эти материалы при резке не крошатся и не растрескиваются; точность резания керамики по глубине до 2 мкм.
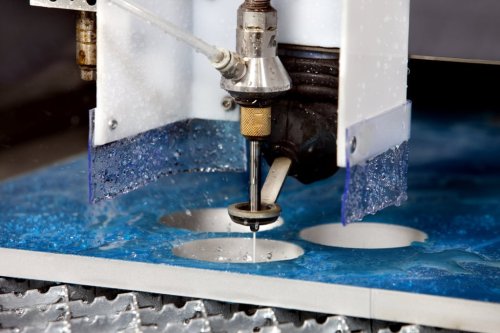
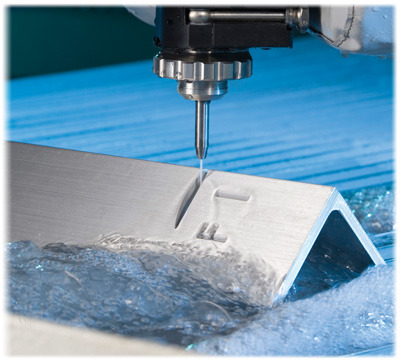
В США разработан метод резания металлов струей воды, не содержащей абразива; толщина струи 0,1 мм, скорость выхода из сопла 900 м/сек достоинством метода является образование чистых без заусенцев кромок реза, отсутствие деформации изделия.

 Работа на фуговальных станках. Главная задача обработки на фуговальном станке — получение совершенно плоской и прямой пласти и одной боковой кромки в таком виде, чтобы они были под прямым углом друг к другу. При дальнейшей обработке на рейсмусовых, строгально-калевочных, шипорезных и других станках эти поверхности являются базовыми — от их правильности и точности зависит качество […]