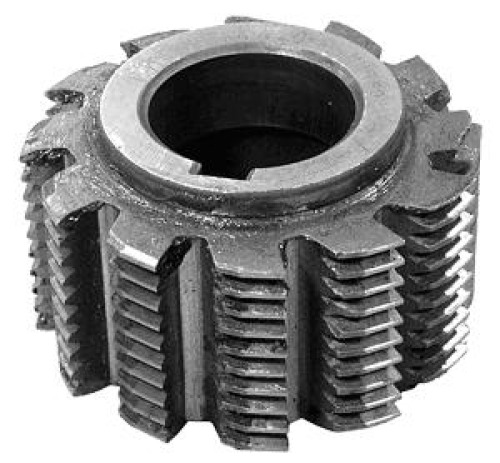
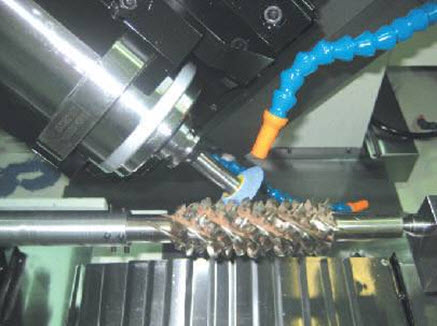
Приспособлении для заточки червячных фрез производится заточка червячных фрез с прямыми и винтовыми канавками. Заточка фрез ведется по передней грани зуба шлифовальным кругом тарельчатой формы. Приспособление состоит из корпуса, устанавливаемого на поворотном столе станка, и кронштейна закрепляемого на нижних салазках станка.
В корпусе на шарикоподшипниках смонтирован шпиндель На одном конце шпинделя расточено коническое отверстие с конусом Морзе № 3, в которое вставляется хвостовая часть оправки с затачиваемой фрезой. На другом конце шпинделя свободно установлена шестерня и жестко — поводковая втулка с рукояткой и упорами На втулке свободно установлена шайба с закрепленными на ней сменным делительным диском и жестким упором. Гайкой шайба с делительным диском может быть закреплена на шпинделе.
На втулке шестерни закреплен кронштейн с вытяжной рукояткой зуб которой входит в паз делительного диска.
Шестерня сцепляется с рейкой, установленной в специальном приливе корпуса. Пружиной зуб шестерни все время прижимается к зубу рейки; таким образом, устраняются зазоры в зацеплении. На одном конце рейки на пальце установлен ролик, входящий в паз планки.
Планка жестко закреплена на диске, цапфа которого входит в выточку кронштейна.
Диск вместе с планкой может быть повернут относительно кронштейна, причем угол поворота отсчитывается по шкале. Шкала состоит из двух частей: одна часть нанесена на диске и имеет градуированные деления, другая часть шкалы нанесена на кольце, установленном на проточке кронштейна.
 Эта часть шкалы является нониусом, посредством которого оказывается возможным вести отсчет углов наклона планки с точностью до одной минуты. После поворота положение диска с планкой фиксируется гайкой.
Поворот диска производится для получения у затачиваемой фрезы требуемого угла наклона стружечной канавки, причем на шкале устанавливается центральный угол отличный от угла р наклона канавки, обозначенного на торце фрезы.
Заточка фрезы с помощью этого приспособления производится в следующем порядке:
В такой же последовательности производится заточка всех зубьев фрезы.

 В то время как в Соединенных Штатах и Европе металлические двери считаются диковинкой, в нашей стране они получили большое распространение. На сегодняшний день надежная бронированная дверь – одна из самых необходимых вещей в условиях не столь развитых систем сигнализации и видеонаблюдения. В надежде уберечь имущество и близких людей рассчитывать приходиться на свои силы, поэтому установка […]