Наладка фрезерного станка с механической подачей для обработки прямолинейных заготовок в дополнение к ранее сказанному включает еще установку на стол станка автоподатчика заготовок типа АР-2 или аналогичного. Автоподатчик регулируют по высоте маховиком в зависимости от толщины обрабатываемых заготовок. Расстояние от рабочей поверхности стола до подающих роликов автоподатчика должно быть на 2—3 мм меньше толщины заготовки для создания тягового усилия за счет деформации пружин, прижимающих автоподатчик к заготовке.
Для обеспечения надежного базирования заготовок по направляющим линейкам автоподатчик разворачивают на небольшой угол вокруг вертикальной оси. Величину угла между вектором скорости подачи и плоскостями рабочих линеек выбирают в зависимости от породы и влажности древесины, а также толщины снимаемого припуска в диапазоне 1—3°. После регулирования автоподатчика его следует закрепить в требуемом положении фиксирующими устройствами.
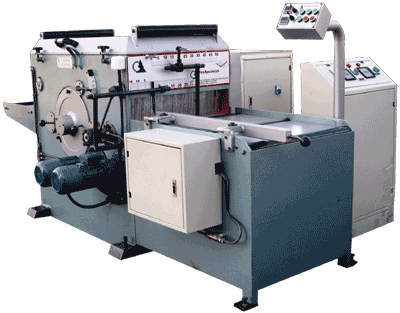
Наладка на режимы работ. Как указывалось выше, станок может быть налажен на обработку удлиненных профилей деталей и деталей замкнутого контура, для чего на пневмопульте служит рукоятка «пневмоприжим деталей», имеющая два положения: работа периферийными прижимами; центральным прижимом.
В первом случае обрабатывают детали типа брусков, в другом — типа щитов. Частоту вращения стола можно бесступенчато регулировать как при установке скорости подачи в зависимости от материала и конфигурации обрабатываемой детали, так и при изменении радиуса обработки. В первом случае это осуществляют нажатием кнопки на электропульте управления, во втором случае это происходит автоматически, без участия наладчика, посредством сельсина.
Подвод фрезы к заготовке и включение вращения рабочего стола производят одновременно одной рукояткой «фрезерование», имеющей два положения — фрезерование и отвод. О первом положении было сказано выше, а при установке рукоятки в положение «отвод» шпиндельную бабку отводят в исходное положение и отключают вращение стола. Во вращение шпиндель включают нажатием на кнопку «пуск» фрезы; нажатием на кнопку «стоп» фрезы вращение прекращают.
На необходимую высоту фрезу устанавливают маховиком, расположенным на шпиндельной бабке, предварительно освободив гильзу шпинделя.

 Электролизное борироваиие как способ восстановления деталей является химико-термическим процессом, способствующим повышению износостойкости поверхностных слоев деталей. Для выполнения этого процесса в тигель электропечи закладывают соль тетраборной кислоты (буру). В тигле бура, нагреваясь, образует расплавленную жидкость с температурой около 1000° С. В эту ванну на подвеске или в металлической корзине опускают деталь. Поверхность стальной детали насыщается расплавленным […]