В состав линии входят клеенамазывающий агрегат, сборочный полуавтомат и транспортное устройство. Рассмотрим работу линии. Бруски створок на линии поступают комплектно. До начала процесса сборки горизонтальные бруски створок, имеющие шипы, подают к клеенамазывающему агрегату, где происходит дозированная намазка шипов клеем, после чего они направляются к сборочному полуавтомату. Вертикальные бруски, имеющие проушины, клеем не смазываются, а подаются непосредственно к месту сборки, т. е. к сборочному полуавтомату. Предварительной сборки створок не производят.
Схема линии сборки оконных створок на ДЛ-4 изображена на рисунке 1.
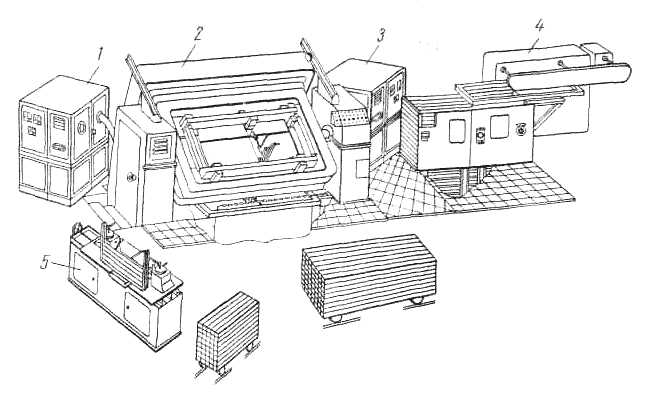
Рис. 1. Схема линий сборки оконных створок ДЛ-4: 1,3- агрегат ЛГД10А (высокочастотный), 2 — сборочный полуавтомат ДА-1, 4 — транспортное устройство, 5 — клеенамазывающий агрегат ДМ-1
Горизонтальные и вертикальные бруски укладывают на барабан сборочного полуавтомата. На первой позиции барабана наживляют и сжимают бруски; на второй позиции производится склеивание створок, причем отверждение клея в шиповых соединениях происходит в течение 50 сек в поле токов высокой частоты. Затем склеенные створки снимают и направляют для дальнейшей обработки. На линии можно собирать створки длиной 1000—1800 мм, шириной 475—850 мм и толщиной 34—38 мм; производительность линии 72 пары створок в час; ритм работы 25 сек. Линия имеет размеры: длину 9,7 м, ширину 5 м и высоту 3,7 м.

 В каждой квартире или доме множество жилых зон: столовая, рабочая, зона отдыха и просмотра телевизора, кухонная, детская. Но именно спальня для многих является излюбленной. Здесь мы не только проводим долгие часы в объятиях Морфея, но также смотрим телевизор, порой даже общаемся с друзьями посредством интернета, читаем, а многие просто любят поваляться и понежиться в постели […]